

Eloxált alumínium extrudálások: típusok, vastagsági fokozatok és ötvözetválasztás
Két extrudálási futás ugyanazt a szerszámot hagyja el ugyanabban a műszakban. Az eloxáló vonalról egyenletes pezsgős hanggal tér vissza az ember; a másik az egyik oldalon tejszerű, a hegesztési vonal mentén pedig sötétebb. Általában az eloxálót hibáztatja, de az ok gyakrabban felfelé keresendő: az ötvözetek kémiája, a kioltási sebesség, a szerszám állapota vagy a profilok az állványon való elhelyezkedése.
A rövid válasz először: az eloxált alumínium extrudálások nem bevont fémek. Az eloxálás a profil külső héját magából az alumíniumból kinőtt alumínium-oxid réteggé alakítja, ezért a felület ellenáll a repedésnek, megtartja a színét a szabadban, és festhető, tömíthető vagy kopásállóan edzhető. Az eredmény folyamatos tartása a tételeken keresztül a jóval azelőtt hozott döntésektől függ, hogy az állványok a tartályba kerülnének.
Mit tesz az eloxálás az extrudált profillal?
A tartály belsejében az extrudált híg savas elektrolit anódja lesz. Az egyenáram az oxigént a felszínre hajtja, ahol az alumíniumhoz kötve alumínium-oxidot képez. A réteg belenő a fémbe és az eredeti felületből kifelé, így a kész profil minden oldalon a bevonat vastagságának töredékével nagyobb, mint a nyers extrudálás. Egy 20 mikronos bevonat nagyjából 8-10 mikront tud hozzáadni oldalanként, ami elég ahhoz, hogy préseléshez vagy csúszó illesztéshez számítson.
Két szerkezeti részlet hajt minden mást. A kialakult oxid porózus, és ezek a mikroszkopikus pórusok elfogadják a szerves festéket pezsgő, bronz, fekete vagy egyedi szín előállításához. Ezután a pórusokat be kell zárni. A forró ionmentesített vízben, nikkel-acetátban vagy hideg nikkel-fluorid rendszerben történő lezárás rögzíti a festéket és visszaállítja a korróziós teljesítményt. A rossz tömítés később derül ki: egy olyan profil, amely átment a laboratóriumi sópermetezésen, egy szezonon belül elszíneződhet a szabadban.
Miért tart túl az eloxált profilok az alkalmazott bevonatoknál?
- Korrózióállóság: a megfelelően lezárt oxidréteg kémiailag stabil, az eloxált 6063 és 6061 profilok pedig rutinszerűen több száz órányi semleges sópermet teszten esnek át.
- Ütés és kopás: az oxid keményebb, mint az alatta lévő alumínium, és szervesen illeszkedik a felülethez, így a horpadt éleknél nem tud lehámlani vagy lepattogozni, ahogy a festékfilm.
- Színstabilitás: a felület szervetlen, és nem krétásodik ultraibolya sugárzás hatására, ahogyan azt sok szerves bevonat teszi.
- Dielektromos felület: az anódréteg nem vezet elektromosságot, ami illik a csatlakozóházakhoz és más elektromos profilokhoz, ahol a felületet el kell szigetelni.
- Karbantartás: enyhe szappan, meleg víz és puha kendő helyreállítja a felületet. Nincs gyantázás és nincs érintés.
A rajzon két kompromisszum szerepel. Az anódoxid hőzáró, ezért a hűtőbordának csak vékony II-es típusú réteget kell hordoznia, jellemzően 5-10 mikronos, kivéve, ha a felületnek valóban kopásállóságra van szüksége. A 40-50 mikronos kemény eloxálás sokkal jobban bírja a kopást, de mérhető hőállóságot ad, és csökkenti a kifáradási szilárdságot az éles sarkoknál. A második kompromisszum a méretezés: mivel a réteg minden felületre ráépül, a kemény eloxált részek nagy tűrést igényelnek, és általában maszkolást igényelnek a meneteken és furatokon.
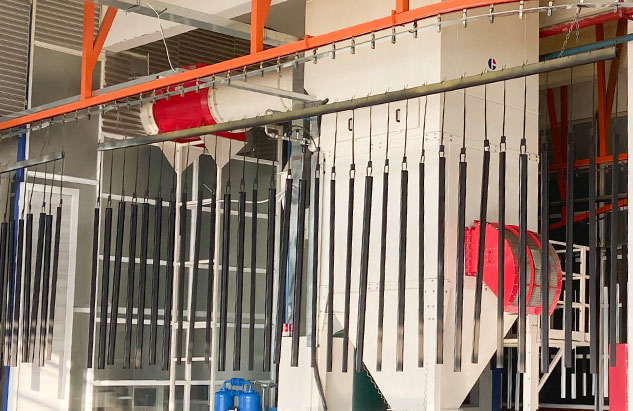 Kemény eloxálási szolgáltatás alumíniumötvözet alkatrészekhez Használható vastag kopásálló oxidrétegekhez, folyamatszabályozással, tömítéssel és vastagsági lehetőségekkel, amelyek alkalmasak az igényes autóipari, repülőgép-, gép- és szerszámalkatrészekhez. Termék megtekintése →
I. típus, II. típus és III. típus: A megnevezés megfeleltetése a kötelességnek
A legtöbb specifikáció MIL-A-8625-re vagy azzal egyenértékű szabványra hivatkozik, és a típusszám adja meg a finisernek, hogy melyik elektrolittal és vastagságtartományban dolgozzon.
| Megnevezés | Elektrolit | Tipikus vastagság | Felületi keménység | Ahova illik |
|---|---|---|---|---|
| I-es típus, krómsav | Krómsav | 0,0001-0,0007 hüvelyk (2,5-18 mikron) | Alacsony | Vékony rétegek a fáradásra érzékeny vagy összetett részeken, minimális méretváltozással |
| II-es típus, kénsav | Kénsav | 0,0002-0,0010 hüvelyk (5-25 mikron) | Mérsékelt | Építészeti, készülék- és általános korrózióállóság, valamint a legtöbb festett szín alapja |
| III. típusú, kemény eloxálás | Kénsav, lower temperature | 0,0005-0,0045 hüvelyk (13-114 mikron), gyakran 2 mil | Magas, nagyjából 400-500 HV | Kopjon olyan felületeket, csúszó alkatrészeket és alkatrészeket, amelyeknek ellenállniuk kell a kopásnak |
Az osztály egy második dimenziót ad: az I. osztály azt jelenti, hogy festetlen, a II. osztály pedig festett. Az építészeti projektek gyakran tovább mennek, és egy AA jelölést írnak be, például AA-M12C22A41 a beszerzési rendelésbe, amely a bevonat vastagságát a színnel és a fényességgel együtt rögzíti ahelyett, hogy a megjelenést a befejező megítélésére hagyná.
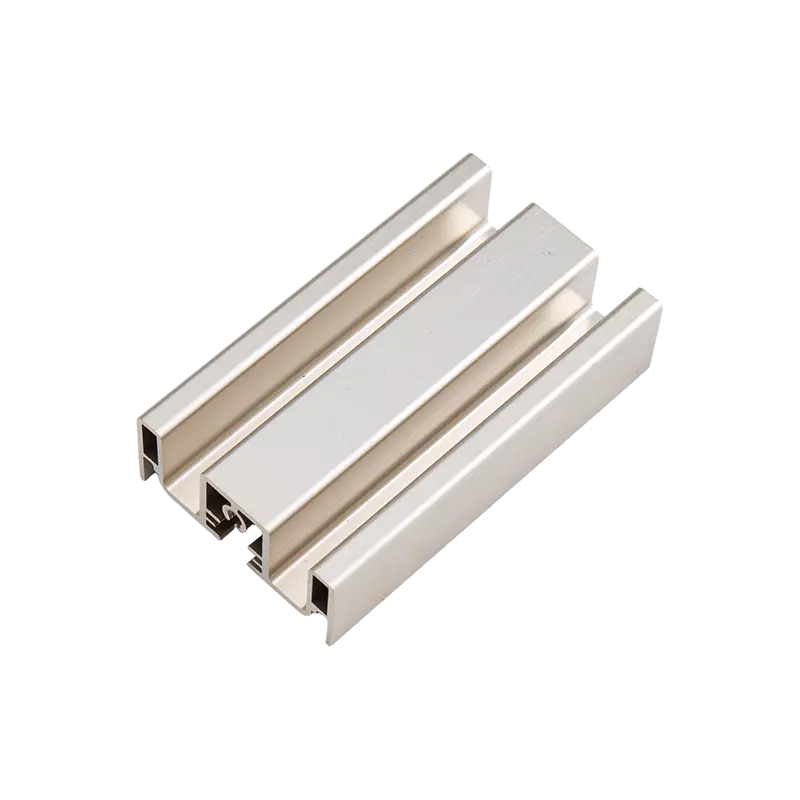
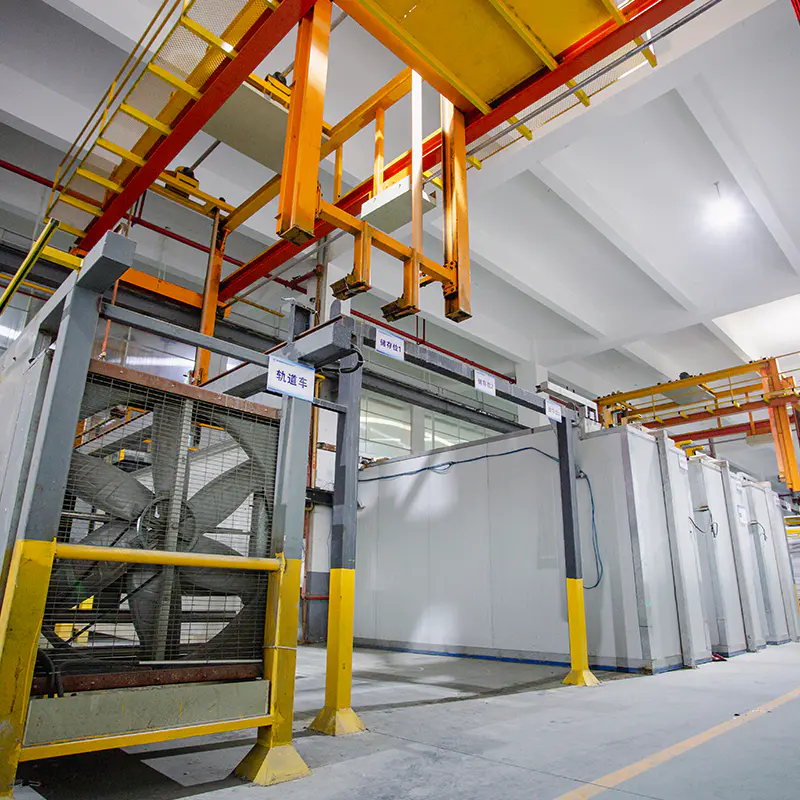 Eloxált alumínium extrudálási profilok szín- és vastagsági opciókkal Ezüst-fehér, fekete, bronz, pezsgő és másodlagos festék színeket, többféle eloxálási vastagságot, gyártást és alkalmazásokat kínál az építészettől az elektronikáig. Termék megtekintése →
Az ötvözetválasztás a színt a festék előtt állítja be
Az eloxálás mindent felerősít az ötvözetben. A réz, a vas, a szilícium és a mangán egyaránt befolyásolja az oxid tónusát, így a préselésen egyformának tűnő profil két árnyalatnyi különbséggel is kidolgozható.
- A 6063 az igásló extrudált ötvözet, és tisztán veszi a tiszta vagy festett kénes eloxálást.
- A 6463 alacsonyan tartja a vasat és a szilíciumot, így inkább fényes, mint szürkére eloxál, ezért dekoratív díszítőelemeket és készülékgyöngyöket szolgál fel.
- A 6061 erősebb és jól megmunkálható, de ötvöző elemei melegebb szürke felé tolják a bevonatot, ami korlátozza a színegyezést.
- A 7xxx ötvözetek eloxálódnak, de általában sötétek, a magas réztartalmú 2xxx ötvözetek pedig rossz jelöltek dekorációs munkákhoz.
A folyamattörténet a tartályban is megjelenik. Az egyenetlen kioltás, a hideg matrica vagy az alacsony kilépési hőmérséklet csíkokat és áramlási vonalakat hagyhat, amelyek az extrudálás után láthatatlanok maradnak, és az eloxálás után nyilvánvalóvá válnak. Éppen ezért a extrudálási folyamat és ötvözetválasztási útmutató érdemes elolvasni egy új profil idézése előtt, nem pedig az eloxálási sornál egy tétel elutasítása után.
Folyamatosan tartja a színt és a vastagságot minden tételben
A következetesség inkább folyamatfegyelem, semmint ígéret. Három vezérlő végzi a munka nagy részét.
- Egy fizikai főminta, amelyet napfénytől és kezeléstől távol tároltak, és minden futást azonos fény mellett ítéltek meg. A D65-ös kilátó és a kirakat nem ért egyet, és a fülke számít.
- Numerikus színtűrés, amelyet általában Delta E határértékként írnak fel, amelyet írásban egyeztetnek az első tétel szállítása előtt.
- Festéktétel-ellenőrzés, minden egyes töltetnél rögzítve a fürdőkémiát, a festékkoncentrációt, a hőmérsékletet és a merítési időt, így a találgatás helyett az eltérés nyomon követhető.
Az állványjelek is megérdemelnek egy előzetes döntést. Minden érintkezési pont csupasz alumíniumot hagy, mert ott nem folyik áram, ahol az állvány hozzáér a profilhoz. A felvonófülke-paneleken vagy a zuhanykabinprofilokon ezeket a jelöléseket a rejtett felületekre, a belső visszatérőkre vagy a levágott végekre kell tervezni. Ha a lezárás után egy látható felületen racknyomot talál, az az egész tételbe kerül.
Ahol az eloxált sajtolás valóban működik
Az eloxált profilok kiérdemlik a helyüket, ahol a megjelenést és a tartósságot együtt ítélik meg.
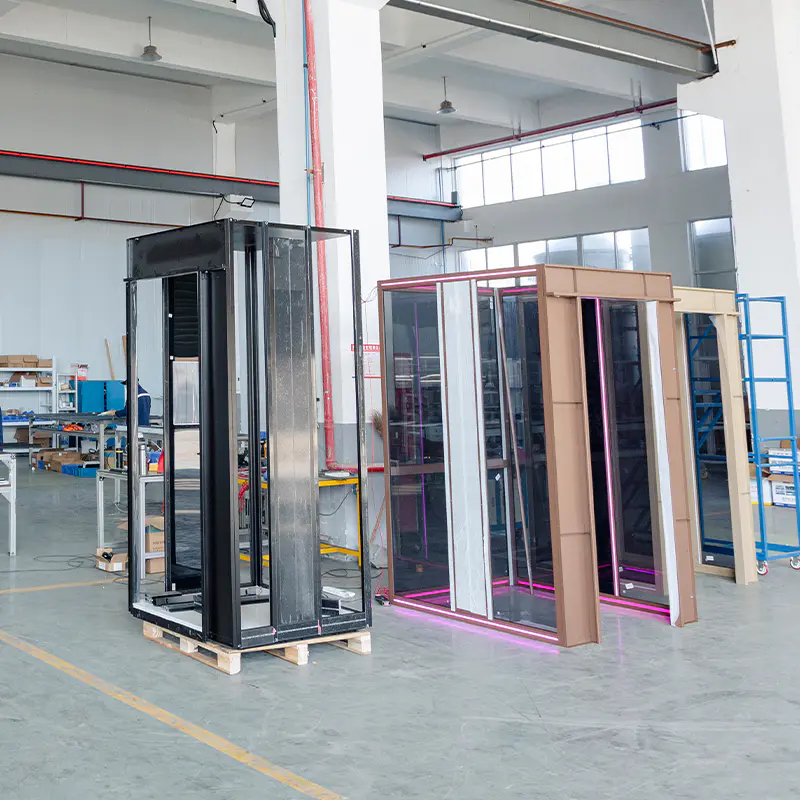
- Felvonófülkék és -aknaprofilok: a nagy forgalmú fülkéknek olyan felületekre van szükségük, amelyek túlélik a tisztító vegyszereket és a karcolás nélküli folyamatos kézi érintkezést.
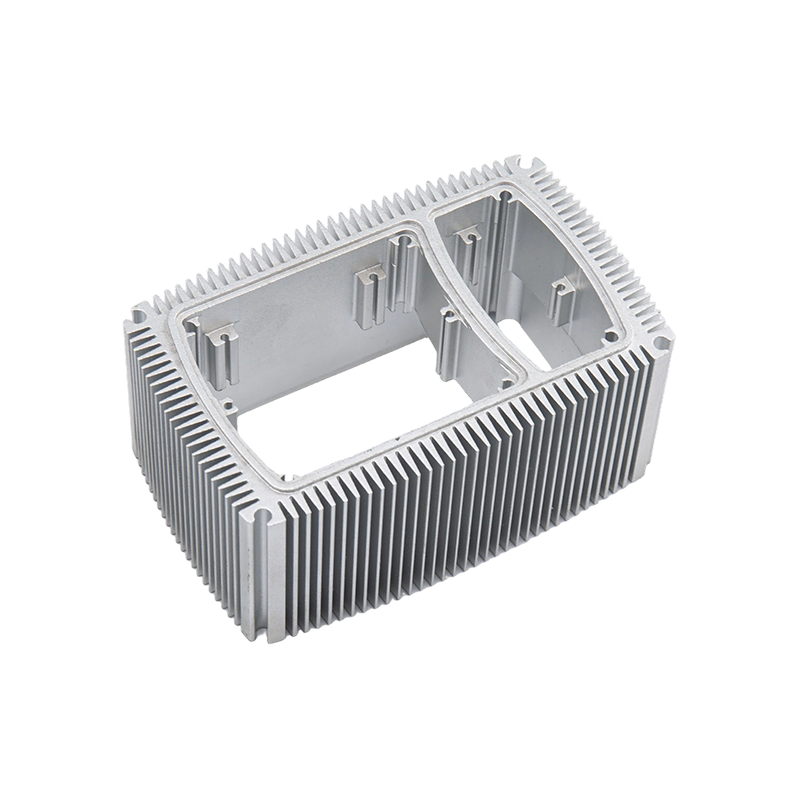
- Hűtőbordák: A LED-es és teljesítményelektronikai házak eloxált hűtőborda-profilokat használnak a korrózióvédelem érdekében, szabályozott hőterhelés mellett.
- Fűtők és vákuumcsövek: a magasabb üzemi hőmérsékletek stabil oxidréteget biztosítanak a polimer bevonattal szemben.
- Konyhai edények: a matt eloxált profilok ellenállnak a karcolásnak és elviselik a magasabb hőmérsékletet, mint a festett alternatívák.
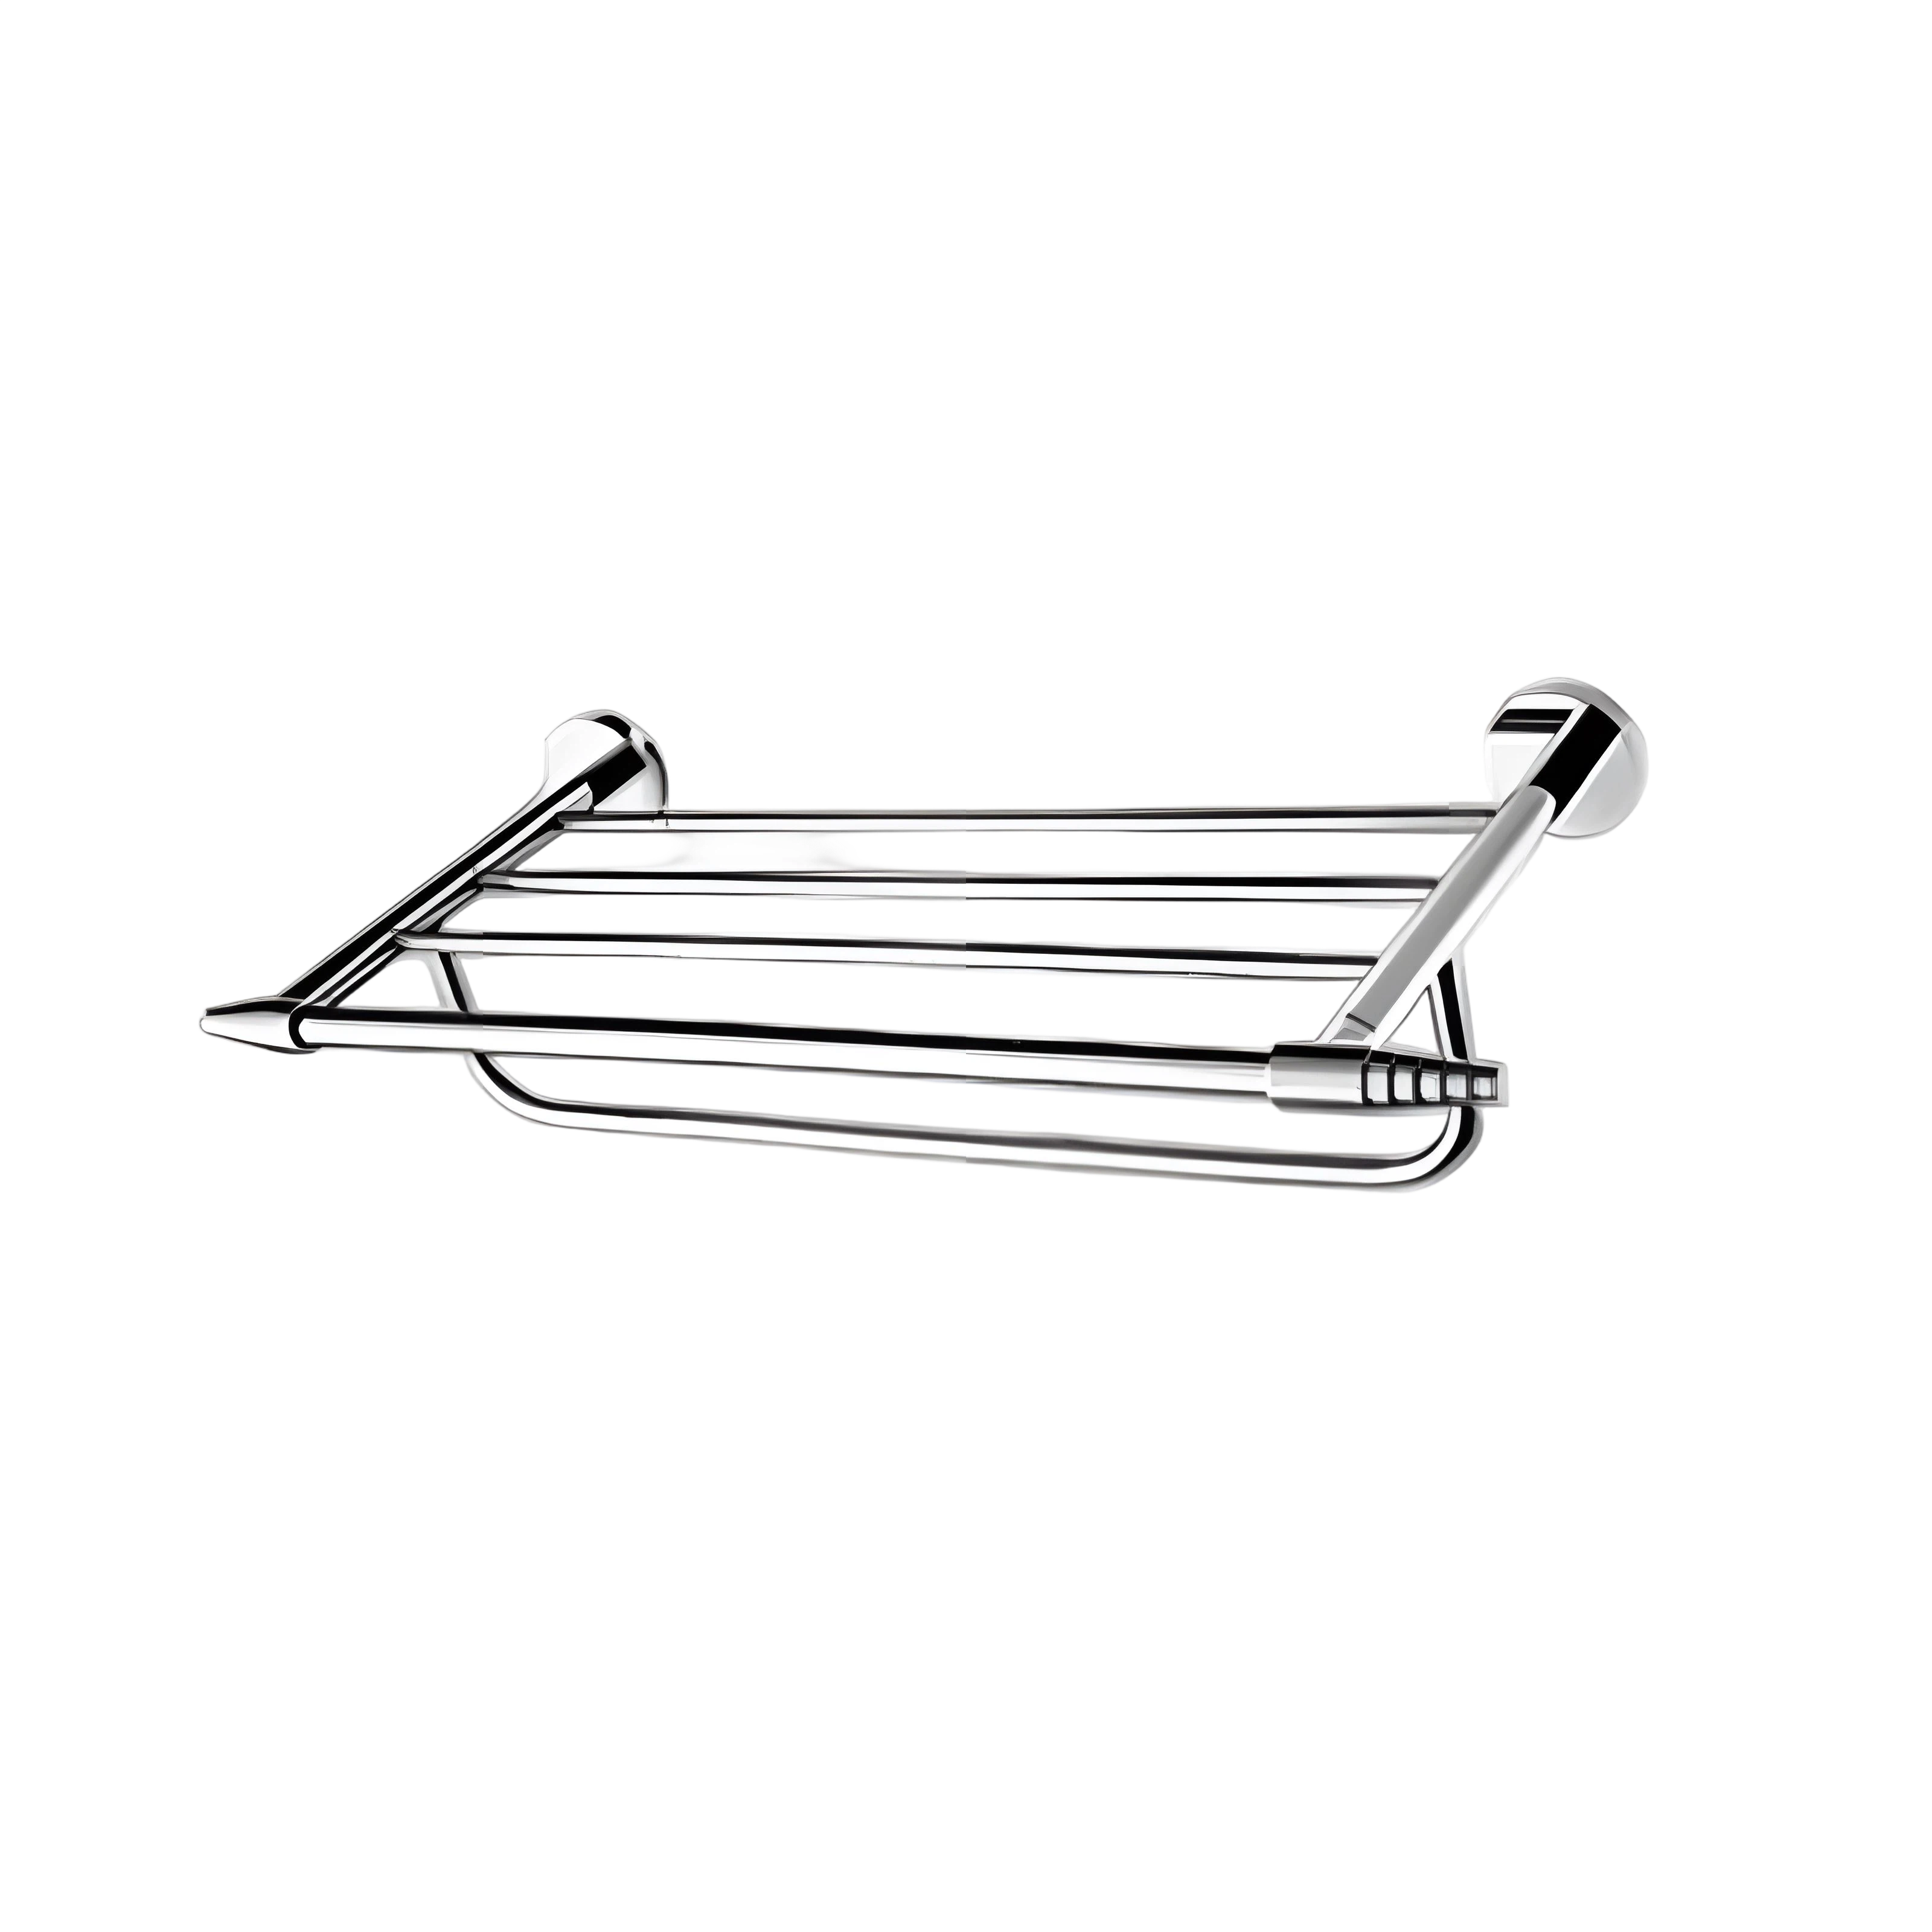
- Zuhanykabinok, törülközőtartók és konnektorok: színes eloxálás fedi a fürdőszobai berendezési tárgyakat, míg a precíziós extrudálás a foglalatprofilokat méretben tartja szorosan.
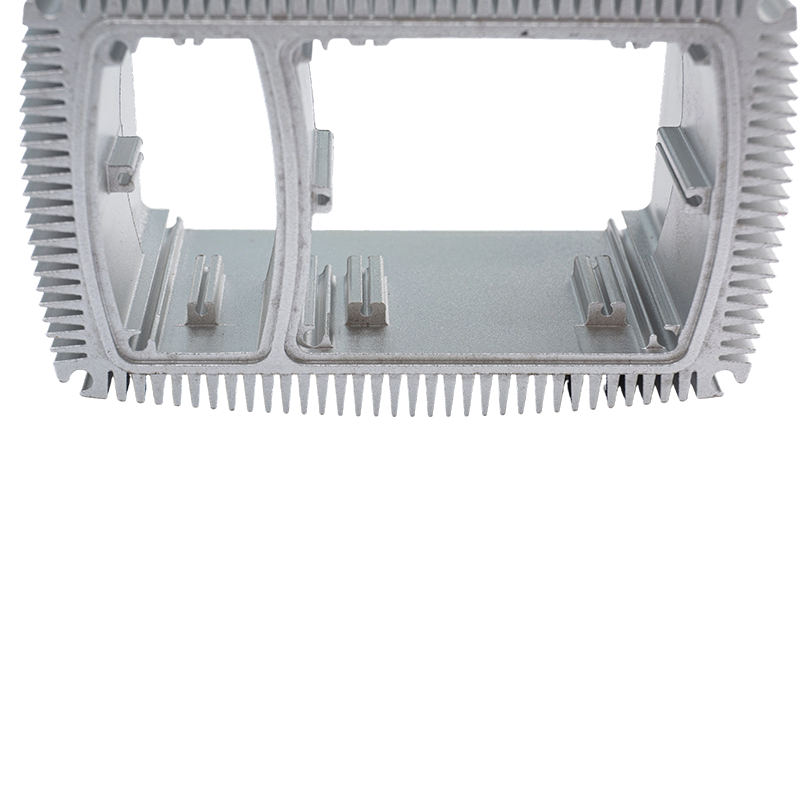 Magas hővezetőképességű eloxált alumínium hűtőborda profilok Ez a lista az eloxált alumínium hűtőborda-profilt mutatja be a vásárlók érdeklődésére, specifikációkkal, paraméterekkel és áttekintendő vállalati profilokkal. Termék megtekintése →
Beszerzési ellenőrző lista a megrendelés kiadása előtt
- Nevezze meg az ötvözetet és az edzettséget, ne csak „alumínium”. A 6063-T5 és a 6061-T6 különböző színekre anodizálódik, és eltérő módon dolgozza fel.
- Adja meg az eloxálás típusát, osztályát és vastagsági tartományát szabvány szerint, például II. típus, II. osztály, 0,0004-0,0007 hüvelyk.
- Fénykép vagy írásos leírás helyett fizikai színmintát és Delta E határértéket csatoljon.
- Döntse el a megmunkálási sorrendet. Az eloxálás utáni vágás vagy koppintás szabaddá teszi a csupasz fémet; Az eloxálás előtti maszkolás növeli a költségeket, de megőrzi a tiszta megjelenést.
- Állítsa be a korrózióvizsgálati módszert és az órákat, jellemzően semleges sópermetet az ASTM B117 értékre.
- Jelölje meg az állványok helyét és a maximálisan elfogadható érintkezési jelet a kozmetikai felületeken, és tegye lehetővé a méretnövekedést minden illeszkedési felületen.
Egy olyan specifikáció, amely lefedi ezt a hat pontot, megállja a helyét egy vitában, mert mindegyiket inkább mérni lehet, mint vitatkozni.
Eloxált felületek tisztítása sérülés nélkül
Enyhe mosogatószer, meleg víz és puha kendő szinte minden helyzetet megold. Kerülje a lúgos tisztítószereket, ammónia alapú üvegspray-ket, fehérítő- és dörzspárnákat, mert az erős lúg megtámadja a lezárt oxidot és tartósan elhomályosítja a felületet. A szabadban öblítse le a sót és az építési port, ahelyett, hogy a felületet dörzsölné. Az eloxált profilokhoz soha nem kell viasz, és az újrafestés egyáltalán nem része a karbantartási rutinjuknak.
Az eloxált alumínium extrudálások akkor működnek a legjobban, ha a felületet mérnöki követelményként határozzák meg, nem pedig színmintaként. Az ötvözet, a típus, a vastagság, a tömítés és az állványok ujjlenyomatokat hagynak a végső alkatrészen, és mindegyik beírható a rajzba a gyártás megkezdése előtt.
A Yindu Aluminium 1985 óta extrudál és kész alumínium profilokat Nanxunban, Zhejiangban, eloxálást, kemény eloxálást, porfestést, PVDF bevonatot és CNC megmunkálást egy fedél alatt, évente körülbelül 10 000 tonna profil kapacitásával. Ha egy rajz már megkíván egy adott ötvözet- és eloxálási osztályt, a következő lépés az extrudálási és befejezési útvonal megerősítése, és alumínium profilkínálatunk felsorolja az általunk házon belül gyártott standard formákat liftekhez, fűtőtestekhez, konyhai eszközökhöz és fürdőszobai szerelvényekhez.
Előző bejegyzés
Nincs korábbi cikk
Következő bejegyzés
Alumínium ablakkeret profil: Ötvözet, felületkezelés és tolerancia útmutató vevőknek
Cím
No. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang tartomány, Kína
Gyors menü
Iratkozz fel a hírlevélre
Szerzői jog © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Egyedi alumínium extrudálási gyártók

