

Alumínium ablakkeret profil: Ötvözet, felületkezelés és tolerancia útmutató vevőknek
Egy beszerzési menedzser 6000 méter ablakkeret profilra küld ajánlatot: 6063-T5, 1,4 mm névleges fal, 15 mikrométerre átlátszó eloxált, 6,1 m hosszra vágva. Három idézet jön vissza. A szórás 22 százalék, és csak egy szállító kérdezi, hogy mibe szerelik majd össze az ablakot.
A tárgyalás előtt négy dolgot javítson ki: az ötvözet és az edzettség, a falvastagság a terhelési pontokon, a mérettűrés és a befejező rendszer. Ha a kocka el van vágva, bármelyik cseréje sokkal többe kerül, mint az asztal legmagasabb és legalacsonyabb ára közötti különbség.
Mit is tartalmaz egy ablakkeret profilkészlet
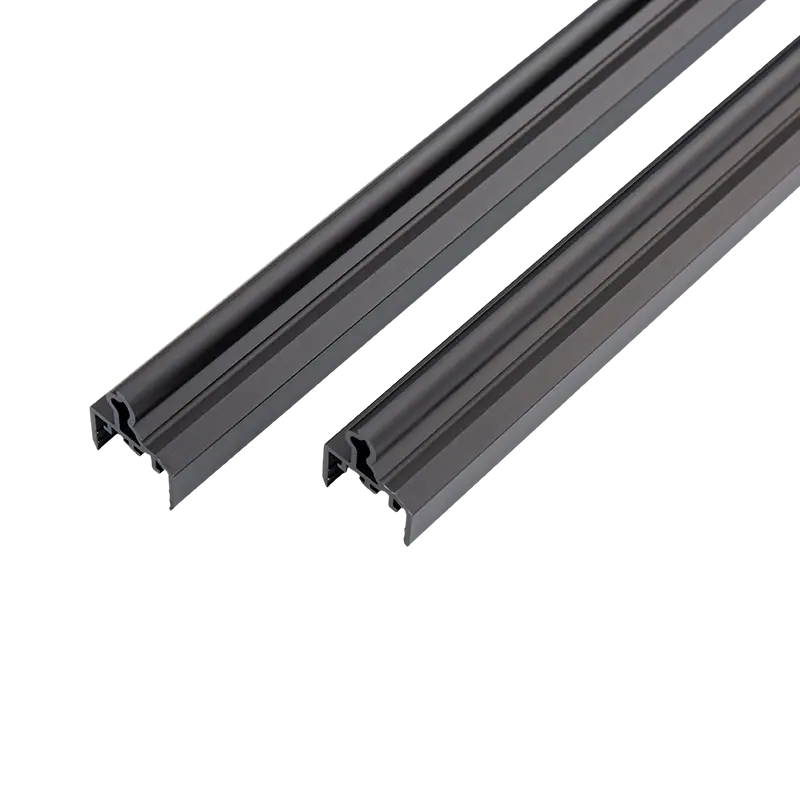
Az "ablakkeret profil" ritkán egyetlen alakzat. A tokos vagy tolóablak hat-tíz kihúzást használnak, amelyeknek egymáshoz kell illeszkedniük: külső keret, szárny, oszlopok és keresztlécek, üveglap, vízelvezető csatornával ellátott küszöb és gyakran egy képernyőpálya. A termikusan törött rendszer két alumínium felet ad, amelyeket poliamid szalag köt össze.
A rajz ebben a szakaszban többet számít, mint az ötvözet minősége. A csavaros csatlakozókhoz, a csuklópánt-erősítésekhez és a sarok-préselési zónákhoz 1,8–2,0 mm-es fal szükséges; A látható keretfelületek általában 1,2 mm és 1,4 mm közöttiek. A mindkét szélsőt egyenetlenül kitöltő matrica először a vékony szakaszon mutatja a változást, akár az elülső oldalon, akár egy csavaros nyílásként, amely az összeszerelés során lecsupaszodik.
Az üreges kamrák a második korlát. A legtöbb keret egy lőrésen vagy hídszerszámon fut át, hegesztett varrással jön ki, és valamivel szélesebb tűrési sávot hordoz, mint a tömör forma. A nem látható rész tömör vagy félig üreges kialakítása leegyszerűsíti a szerszámot, és általában csökkenti a méterenkénti árat.
Ötvözet és temper: A két választás, amely minden mást meghatároz
A 6063-T5 gyakorlati okokból lefedi a legtöbb építészeti ablakkeretet: gyorsan extrudál, egyenletesen eloxál, és nagyjából 150-190 MPa szakítószilárdságot biztosít körülbelül 8 százalékos nyúlással, ami elég egy olyan kerethez, amely üveget tart, szélterhelést visel, és túléli az ismételt nyitási ciklusokat anélkül, hogy a sarokkötésnél repedne.
- 6063-T5: az alapértelmezett eloxált és porszórt lakossági és kereskedelmi ablakokhoz.
- 6060-T5: általános az európai specifikációkban, valamivel kisebb szilárdság és valamivel jobban eloxált felület.
- 6005A-T6: nagyobb szilárdság széles fesztávhoz és nehéz kereskedelmi rendszerekhez, lassabban extrudál.
- 6061-T6: kb. 310 MPa szakítószilárdság, szerkezeti oszlopokhoz és nagy szélerősségű munkákhoz használják, de kevésbé egyenletesen eloxálódik, és általában festett.
Az indulat ugyanolyan figyelmet érdemel. A T5 a présnél léghűtéses; A T6 vízzel oltott a nagyobb szilárdság érdekében. A vízhűtés jobban torzítja a vékony, aszimmetrikus ablakprofilokat, ezért a T6-os keret gyakran kiegyenesítést igényel, és nagyobb maradó feszültséget viselhet el. Hacsak a terhelés nem igényli a T6-ot, a T5 általában egyenesebb profilt ad alacsonyabb áron.
A folyamatvezérlés korlátozza az elérhető lehetőségeket. A tuskó minősége, a tuskó hőmérséklete, az extrudálási sebesség és a kioltás mind kölcsönhatásban állnak egymással, és a beszállító, aki gyorsan üzemelteti az ablakot, hogy csökkentse a költségeket, 6 méteres hosszon eltolódik. Ez az útmutató ismerteti annak hátterét, hogy az ötvözet- és eljárásválasztás hogyan alakítja a kész profilt alumínium extrudálási eljárás és ötvözetválasztás .
 Alumínium extrudálási profilok: szabványos és egyedi formák Tekintse át az ötvözetek opcióit, a szabványos és egyedi profilokat, a felületkezeléseket és a megmunkálási szolgáltatásokat, a rendelések meghatározásához kapcsolódó regionális szabványok figyelembevételével. Termék megtekintése →
Falvastagság, tűréshatárok és a mögöttük lévő szabványok
A legtöbb megrendelésre három regionális szabvány vonatkozik: GB/T 5237.1, EN 755-9 és ASTM B221. Egyetértenek az átfogó követelményekben, és eltérnek a részletekben, ezért nevezze meg a szabványt és a kiadást a beszerzési rendelésen, ahelyett, hogy a szállítóra bízná.
Nagyjából ±0,3–±0,5 mm-re kell számítani 50–60 mm-es teljes méretnél, és ±0,10–±0,15 mm-re 1,4 mm-es falon. A csavar kevésbé vonzza a figyelmet, mint amennyit megérdemelne: a méreteiben tökéletes, de méterenként 1 mm-rel csavart profil a szerelősor minden gércsuklójával megküzd.
- Teljes méretek és falvastagság három ponton egy teljes hosszúságú darab mentén
- Csavarás, meghajlás és dőlés lapos lemezhez mérve
- Vágja le a hosszt és a vágási szöget gérbevágott darabok mintáján
- Csavarnyílás mélysége, vezetőfurat átmérője és a hardver illeszkedése
- Bevonatvastagság a látható felületen és a bevonat minősége a sarkokban és a vízelvezető réseken belül
Az általános bizonyítvány helyett inkább az első cikk vizsgálati jegyzőkönyvét kérje a rajzhoz. Az eloxált és bevont tételek színe is eltérő, ezért írjon le egy fizikai szín chipet, és őrizze meg.
Felületkezelő rendszerek: A bevonat illesztése az éghajlathoz
A kivitel dönti el, hogyan néz ki az ablak az első és a tizenötödik évben, és ez az a része a specifikációnak, amely leggyakrabban egy szóra van szűkítve. Az építési vastagság, a gyantakémia és az előkezelés egyaránt megváltoztatja a teljesítményt, és a különbség csak néhány nyári UV-sugárzás után jelenik meg.
| Befejezés | Tipikus felépítés | Kinézet és tartósság | A legalkalmasabb |
|---|---|---|---|
| Tiszta vagy bronz eloxálás | 10 - 25 mikrométer (AA15 - AA25) | Fémes, kemény felület; a szín stabil, de a tétel eltérése látható | Belterületi lakossági és kereskedelmi nyílászárók |
| Poliészter porbevonat | 60-80 mikrométer | Bármilyen RAL vagy egyedi szín, szaténtól mattig, jó mechanikai ellenállás | Általános lakossági ablakok |
| Szupertartós por vagy PVDF | 60-80 mikrométer powder; 23 to 27 micrometers PVDF | A legjobb UV- és sópermet teljesítmény, AAMA 2605 osztály | Tengerparti helyek, sokemeletes homlokzatok, erős napsütés |
| Faszemcsés szublimáció | Púder alap plusz transzfer réteg | Meleg fa megjelenés valódi fa karbantartása nélkül | Felújítás, belső terek, hozzáillő asztalos |
Két szabály következik. Inkább igazítsa a bevonatot az expozícióhoz, mint a költségvetési tételhez: egy 60 mikrométeres poliészterpor a tengerparti homlokzaton jóval azelőtt krétás lesz, hogy a PVDF-bevonat meghibásodik, bár a mintatáblán mindkettő ugyanúgy néz ki. Ezután ellenőrizze az előkezelést, mert a felületet tapadó konverziós bevonat nem látható a szállított profilban.
 Eloxált alumínium extrudálások építészeti és ipari alkalmazásokhoz Eloxált alumínium extrudálások AA10–AA25 oxidrétegekkel, színválasztékkal, CNC-gyártással és korrózióálló felületekkel az építészet és az ipar számára. Termék megtekintése →
Termikus szakadások, páralecsapódás és energiamegfelelőség
Az alumínium 200 W/m·K körüli hővezetéssel rendelkezik, ami pontosan az, amit egy hideg éghajlatú ablakkeretnek nem szabad megtennie. A töretlen alumínium keret 5,8 W/m²K közelében van, és ez a szám a belső felületen páralecsapódásként és fűtésszámlaként jelenik meg.
A belső és a külső felét hőtörés választja el egy üvegszál erősítésű poliamid szalaggal, általában PA66GF25 és 14-34 mm széles. A kész keret ekkor nagyjából 1,8 és 2,8 W/m²K közé esik, a kamrák számától, a szalagszélességtől és a hordozott üvegezéstől függően.
Két részlet ragadja meg a vásárlókat. A szalagot mechanikusan rögzíteni kell és ellenőrzött erővel préselni kell, és az EN 14024 a teszt, amely bizonyítja a kötést; a túlnyomás deformálja a poliamidot és hideg utat hoz létre, míg az alulpréselődés télen kondenzációs vonalként jelenik meg. A megfelelőséget a teljes ablakon is elbírálják, ezért kérjen kiszámított vagy tesztelt U-értéket a teljes rendszerre.
Tengerparti, erős UV-sugárzású és faszemcsés projektek
A sóspray élesebben választja el a bevonatosztályokat, mint a szín vagy a fényesség. Az AAMA 2604 port körülbelül 1500 óráig tesztelték; Az AAMA 2605 rendszerek, beleértve a PVDF-et is, nagyjából 4000 órát érnek el. Egy tengerparti projektnél ez a különbség a hatodik évben érvényes garanciaigény és a kárigény hiánya közötti különbség.
A belföldi projekteknek nagyobb a megjelenési szabadságuk. A faszemcsés felületek a valódi fa által okozott csiszolás, festés és korhadás nélkül kölcsönöznek fa megjelenést, ezért gyakran jelennek meg olyan felújításoknál és belső terekben, amelyeknek meg kell felelniük a meglévő asztalosoknak. Az eljárás során egy mintát visznek át a kikeményedett por alapra, így a kopásállóság ugyanúgy függ az alaprétegtől, mint a szemcséktől. Ezek tartósságáról ebben a cikkben olvashat bővebben fa kivitelű alumínium extrudálások .
 Egyedi porszórt alumínium extrudálási profilok a Yindutól Fedezze fel a RAL, PANTONE vagy egyedi porszórt alumínium extrudálásokat sima, homokos vagy fémes felülettel ablakokhoz, bútorokhoz, világításhoz és ipari alkatrészekhez. Termék megtekintése →
Költségnövelő gyártási lépések
A tuskótól a csomagolt keretig a profil extrudáláson, nyújtáson, vágáson, mesterséges öregítésen, kikészítésen és gyakran megmunkáláson megy keresztül. Minden lépés költséget jelent, és minden lépés átdolgozást jelenthet, ha az előző elcsúszott.
A megmunkálás az, ahol az ablakprofilok már nem egyszerűek. A vízelvezető nyílások, a zsanérzsebek, a csavarfejek, a védőszalag hornyok és a sarokbilincsek szármaró bevágásai mindegyiknek megvan a maga tűrése. A középponttól 0,3 mm-re lévő rés önmagában ártalmatlan, és problémát jelent, ha a fúróállással egymásra rakódik az összeszerelő szerkezeten. Azok a beszállítók, akik ugyanabban az üzemben dolgoznak, ahol extrudálnak, korán kijavíthatják a rajzot; akik alvállalkozói szerződést kötnek, általában nem.
A csomagolás drágán meghibásodik. A porszórt profilokhoz több hónapos tárolás után is tisztán leváló fólia szükséges, az eloxált profiloknak a szállítás során keletkező karcolások ellen, a 6 m-es kötegeknek pedig megfelelő alátámasztásra van szükségük, hogy ne hajoljanak meg egy tartályban.
Mit kell zárni a rendelés előtt
- A kocka tulajdonjoga és az, hogy a kocka kizárólagos marad-e a profilodban
- Minimális rendelési mennyiség profilonként és színkötegenként, mivel az eloxálási és bevonatolási költségeket az állványterhelés alapján kell fizetni
- Aláírt színes chipek megmaradnak minden egyes kivitelnél és minden tételnél
- Mintavételi terv: első cikk plusz méretellenőrzések a megadott gyakorisággal
- Vizsgálati dokumentáció az ötvözet összetételére, keménységére, bevonatvastagságára és sópermetre vonatkozóan
- Csomagolási specifikáció és tárolásvédelem
- Az átfutási idő megoszlik a szerszámkészítés között (általában két-négy hét), valamint a gyártás és a befejezés között, általában három-öt hét
A specifikáció összeállítása
A 22 százalékkal olcsóbbnak tűnő árajánlat általában négy pont egyikében tér el: világosabb fal a csavarnyílásoknál, vékonyabb bevonat, alacsonyabb ötvözetminőség vagy lazább csavarási tűrés. Egyikük sem jelenik meg a minta fényképén.
Írja a specifikációt az ablak körül a profil helyett: ötvözet és temperálás, falvastagság az egyes funkcionális zónákban, szabvány és tűrésosztály, befejező rendszer a vizsgálati osztályával és építési vastagságával, valamint gyártási és csomagolási követelmények. Ezután tartsa a kezében az első cikk mintáját, mielőtt a kocka gyártásba kerül. Ez a beszélgetés egy délutánt vesz igénybe. Az, amelyik akkor kezdődik, amikor megérkezik a 6000 méter, és nem zárnak be a gérok, jóval tovább tart.
Előző bejegyzés
Eloxált alumínium extrudálások: típusok, vastagsági fokozatok és ötvözetválasztás
Következő bejegyzés
Alumínium ablakkeret anyagútmutató: ötvözet, falvastagság, felületek és hőtörések
Cím
No. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang tartomány, Kína
Gyors menü
Iratkozz fel a hírlevélre
Szerzői jog © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Egyedi alumínium extrudálási gyártók

