

Alumínium extrudálási profilok: folyamat, ötvözetek és tervezési útmutató
Alumínium extrudált profilok közel háló alakú alkatrészek, amelyeket úgy alakítanak ki, hogy egy fűtött alumínium tuskót átnyomnak egy egyedi acélszerszámon, és a szinte korlátlan keresztmetszeti tervezési szabadságot, a szilárdság/tömeg arány körülbelül egyharmadát az acélhoz képest ötvözik, és a szerszámköltség jellemzően 3000 dollár alatt van. Ez a kombináció teszi az extrudálást a leggazdaságosabb módszerré a nagy volumenű lineáris fémalkatrészek számára, a globális termelés meghaladja az évi 27 millió tonnát.
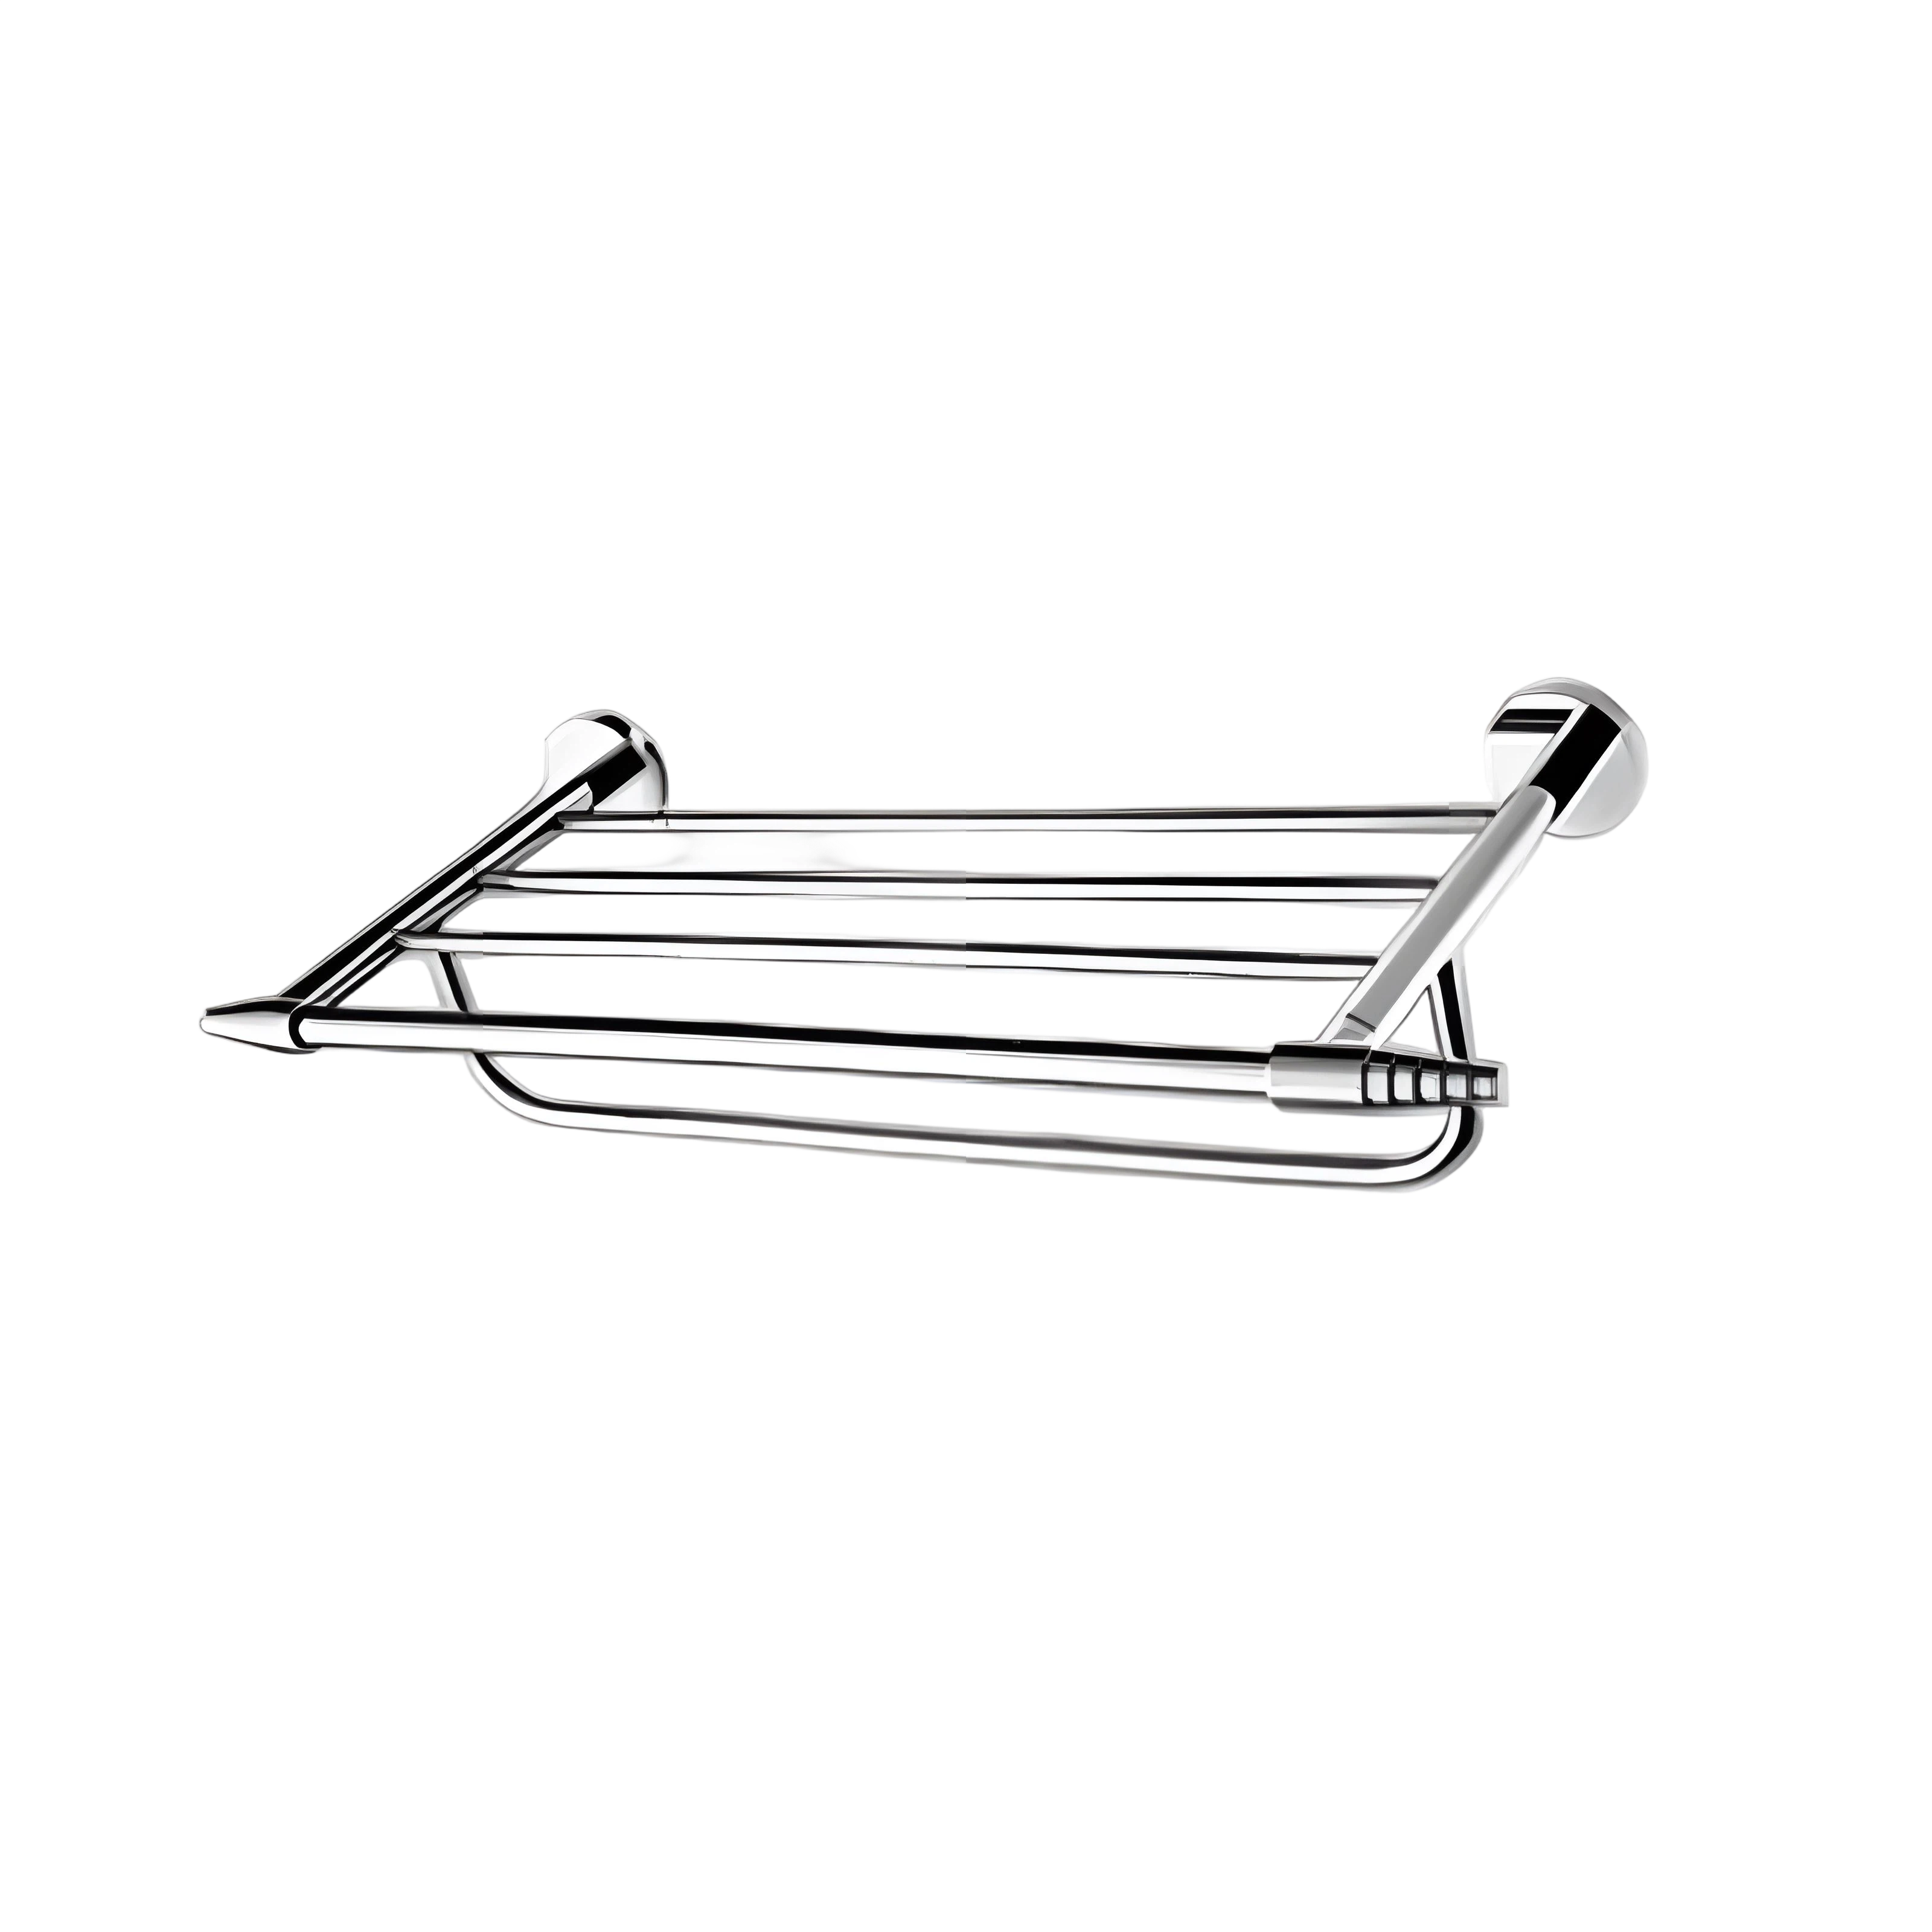
Az ablakkeretektől és hűtőbordáktól az elektromos járművek akkumulátortálcáiig az extrudált profilok szinte minden iparágat érintenek. Ez az útmutató lebontja azt az öt tényezőt, amelyek meghatározzák a profil költségét és minőségét: a gyártási folyamatot, az ötvözetválasztást, a tervezési szabályokat, a tűrésszabványokat és a felületi minőséget.
Hogyan működik az alumínium extrudálási eljárás
Az alumíniumprofilok több mint 90%-a közvetlen extrudálással készül, amikor is egy nyomószár ugyanabba az irányba tolja a tuskót, mint ahogy a fém a szerszámon keresztül áramlik. A teljes gyártósor a következő sorrendet követi:
- A tuskófűtés — a 6063-as sorozatú tuskót vágják és melegítik 420-480 °C , elég puha, hogy folyjon, de soha nem olvadt meg.
- A szerszám előkészítése – a H13 szerszámacél szerszámot körülbelül 450–500°C-ra előmelegítik, hogy megakadályozzák a hősokkot és biztosítsák az egyenletes fémáramlást.
- Extrudálás – hidraulikus munkahenger alkalmazható 1500-15000 tonna erő , ötvözettől és geometriától függően 3–180 m/perc sebességgel nyomja át a fémet a szerszám nyílásán.
- Oltás – szabályozott levegő- vagy vízhűtés a kohászati szerkezet kilépőzárainál; A 6061 vízhűtést igényel a T6 tulajdonságok eléréséhez.
- Nyújtás – a profilok meg vannak nyújtva 1-3% kiegyenesíteni őket és enyhíteni a belső stresszt.
- Vágás és öregítés – a profilokat méretre vágják és mesterségesen öregítik: a T5 temperek nagyjából 180°C-on 4-6 órán át sütnek, míg a T6 530°C-os oldatos kezelést ad hozzá az öregítés előtt.
A megfelelő ötvözet kiválasztása: 6063 vs 6061 vs 6005A
A 6063 az építészeti profilok nagyjából 80%-át teszi ki kiváló felületi minőségének és extrudálhatóságának köszönhetően, míg a nagyobb szilárdságot igénylő szerkezeti részeknél a 6061 az alapértelmezett. A leggyakoribb extrudált ötvözetek a következők:
| Ötvözet és temper | Szakítószilárdság (MPa) | Hozamszilárdság (MPa) | Megnyúlás (%) | Tipikus alkalmazások |
|---|---|---|---|---|
| 6063-T5 | 160 | 110 | 8 | Ablakkeretek, kárpitok, LED hűtőbordák |
| 6063-T6 | 205 | 170 | 10 | Dekoratív profilok, bútorcsövek |
| 6061-T6 | 310 | 276 | 8 | Szerkezeti keretek, autóipari, tengeri |
| 6005A-T6 | 260 | 215 | 9 | Teherautó karosszériák, létrák, vasúti járművek |
| 6082-T6 | 310 | 260 | 8 | Hidak, daruk, európai szerkezeti munkák |
Két további tényező gyakran dönt a választás mellett: a hővezető képesség és a mennyezet szilárdsága. A 6063 körülbelül 200 W/m·K hővezetéssel, szemben a 6061-nél körülbelül 167 W/m·K-val , ezért a LED és a CPU hűtőbordák szinte mindig 6063. Amikor a terhelés meghaladja azt, amit a 6061 elbír, 7075 (572 MPa szakítószilárdságú) létezik, de ritkán extrudálják – nehéz formálni, és 2-3-szor többe kerül, ezért a legtöbb tervező az ötvözetek váltása helyett vastagítja a szakaszt.

Tervezési szabályok, amelyek szabályozzák a költségeket és a minőséget
Az extrudáló szerszám úgy viselkedik, mint egy rugalmas szerszám: a profil minden geometriai jellemzője megváltoztatja a fém áramlását és a szerszám túlélési idejét. Négy szabály határozza meg az olcsó és a drága profil közötti költségkülönbség nagy részét.
Falvastagság
A praktikus minimális fal az körülbelül 1,0 mm a 6063-hoz és körülbelül 1,5 mm a 6061-nél, de az 1,2 mm alatti falak növelik a selejt arányát és a szerszám elhajlási kockázatát. Mivel a nyersanyag általában az alkatrészköltség 60–75%-át teszi ki, a nem kritikus falak 0,5 mm-es eltávolítása gyakran a leghatékonyabb költségcsökkentési lépés.
Kör és sajtóméret körülírása
Minden profilnak bele kell férnie a matricát körülvevő körbe, és a kör átmérője határozza meg, hogy melyik présgépen – és így melyik árszinten – fut a rendelés:
| A tuskó átmérője | Tipikus sajtóerő | Max körülíró kör |
|---|---|---|
| 6 hüvelyk (152 mm) | 1500–1800 t | ~125 mm |
| 7 hüvelyk (178 mm) | 2000–2500 t | ~165 mm |
| 9 hüvelyk (229 mm) | 3000–3500 t | ~230 mm |
| 12 hüvelyk (305 mm) | 5000 t és több | ~320 mm |
Ha a kört nagyjából 165 mm alatt tartjuk, akkor a profil egy közös 7 hüvelykes présen marad, és elkerülhető a nagyobb prések által felszámított felár.
Geometria kiegyensúlyozottság és menetbarát tulajdonságok
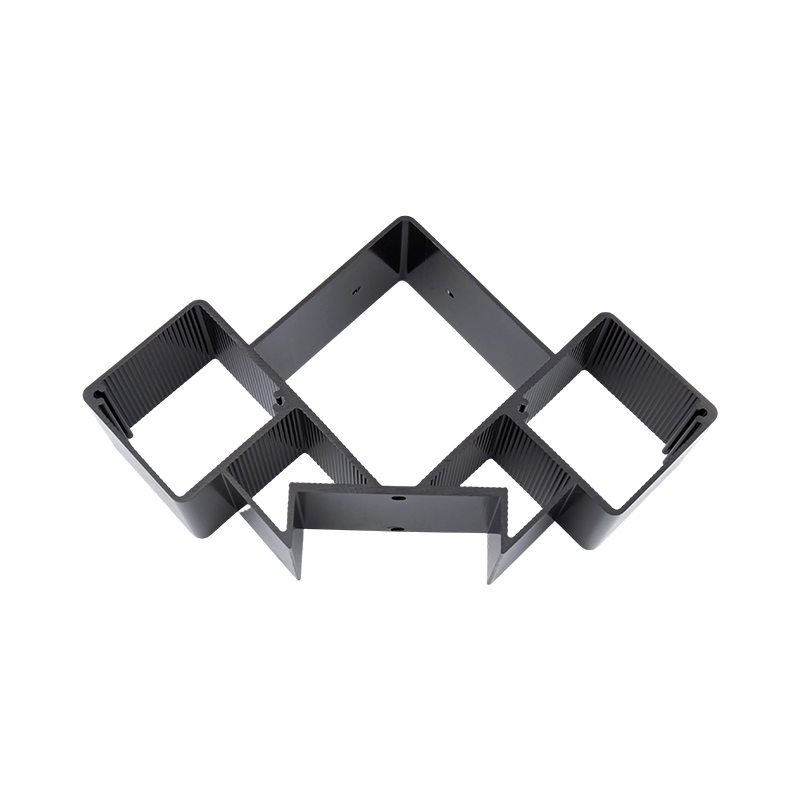
- A keresztmetszetek a lehető legszimmetrikusabbak legyenek – az aszimmetrikus profilok meghajlanak és csavarodnak a szerszám kijáratánál, ezzel egyengető munkát és törmeléket adva.
- Korlátozza a rés mélységét a rés szélességének körülbelül 3-szorosára; a mélyebb, vékonyabb "nyelvek" nyomás hatására elhajlanak és méretváltozást okoznak.
- Adjon hozzá legalább 0,5 mm-es sarok sugarakat a feszültségkoncentráció csökkentése, a fémáramlás javítása és a szerszám élettartamának növelése érdekében.
- Az üreges szelvényekhez lőrés szerszámok szükségesek, és mindig hegesztési varratokat készítenek – helyezze el a varratokat a nagy igénybevételnek kitett vagy látható felületektől távol.
Mérettűrések és szabványok
A toleranciaosztály az egyik leggyakrabban túl meghatározott – és túlfizetett – tétel a rajzon. A szabványos tűréshatárok a legtöbb szerkezeti és építészeti munkára vonatkoznak; precíziós osztályokat kell fenntartani az illeszkedő alkatrészek és mechanikai szerelvények számára.
| Szabványos | Régió | Tipikus tűrés (méretek ≤ 30 mm) | Tipikus használat |
|---|---|---|---|
| EN 12020-2 | Európa | ±0,10 mm | Precíziós szerelvények, csúszó és illeszkedő alkatrészek |
| EN 755-9 | Európa | ±0,20 mm | Általános szerkezeti és építészeti profilok |
| ASTM B221 | Észak-Amerika | ±0,15–0,25 mm | Szerkezeti, építészeti és tengerészeti munkák |
| GB/T 5237 | Kína | ±0,15 mm (kiváló minőségű) | Építészeti profilok exportálása |
A keresztmetszeti méreteken túl adja meg egyenesség (általában 1-2 mm méterenként) , csavarodás és laposság a hosszú vagy széles profilokhoz, mivel ezeket a formatűréseket az EN 755-9 és az EN 12020-2 külön szabályozza.

Felületi kikészítések és azok kompromisszumai
A marási felület szabad és megfelelő a rejtett szerkezeti részekhez, de a legtöbb profil funkcionális vagy dekoratív bevonatot kap. A választás elsősorban a korrózióállóságot, a színválasztékot és a költségeket érinti:
- Eloxálás — 5–25 μm-es, 300–500 HV felületi keménységű oxidréteget növeszt; a hűtőbordák, kárpitok és tengeri alkatrészek szabványa, és megőrzi a fémes megjelenést.
- Porbevonat — 60-120 μm-es polimer fóliát visz fel 200 RAL színben; az építészeti alapértelmezés, a Qualicoat Class 2 rendszerekkel 10 évre besorolták a szabadban.
- Elektroforetikus bevonat (e-coat) — 15–35 μm-es átlátszó filmet von le kiváló egyenletességgel, gyakran eloxálással kombinálva.
- PVDF bevonat — 25–40 μm-es fluorpolimer rendszer 20 éves időjárásállósággal, függönyfalakhoz és part menti homlokzatokhoz.
- Faszemcsés szublimáció — a famintákat porszórt alapra viszi át dekoratív belső profilokhoz.
Az eloxálás és a porbevonat jellemzően hozzáadódik 10-25% az alkatrészköltségre a filmvastagságtól és a színtől függően a tartomány tetején lévő fényes és fém eloxált felületekkel.
Alkalmazások és a négy költségmeghajtó
Az extrudált profilok iránti kereslet öt fő piacon összpontosul:
- Építés és építés — a globális mennyiség mintegy 30%-a: ablak- és ajtókeretek, függönyfalak, korlátok.
- Közlekedés — Körülbelül 25%: elektromos járművek akkumulátortálcái, lökhárító gerendák és vasúti kocsiszekrények, többnyire 6061 és 6005A.
- Elektronika és hőkezelés – LED-es lámpatestek és CPU hűtőbordák, amelyek kihasználják a 6063 200 W/m·K vezetőképességét.
- Napenergia — 6063-T5 keretek és szerelősínek a legtöbb PV-modulhoz.
- Ipari automatizálás — T-hornyos keretrendszerek (4040, 4080, 8080 sorozat) gépvédőkhöz, szállítószalagokhoz és munkaállomásokhoz.
Mi határozza meg a profil árát
- Nyersanyag – jellemzően az LME alumíniumár plusz regionális prémium képviseli A teljes alkatrészköltség 60-75%-a , így a profil árképzés szorosan követi a fémpiacokat.
- Az átalakítás összetettsége – a vékony falak, az üreges profilok és a szűk tűrések megnövelik az extrudálási és öregedési költségeket, általában 0,5–1,5 USD/kg.
- Szerszámozás - egy H13-as acélszerszám egyszeri ára 800–3000 dollár, és általában több mint 100 tonna gyártásra elegendő, így az alkatrészenkénti szerszámköltség mennyiségben elhanyagolhatóvá válik.
- Befejezés és rendelési mennyiség – a felületkezelés 10–25%-ot tesz ki, és a legtöbb malom profilonként 300–500 kg-os minimális rendelési mennyiséget határoz meg.
A legtöbb projektnél az alapértelmezett specifikáció a 6063-T5 szabvány EN 755-9 vagy ASTM B221 tűrésekkel és eloxált vagy porszórt felülettel ; csak akkor váltson 6061-T6-ra, ha a szerkezeti terhelés megköveteli, és csak olyan felületeken fizessen a precíziós tűrésért, amely valóban illeszkedik más alkatrészekhez. Ha közvetlenül a rajzon láthatja a falvastagságot, a körülírt kört és a szimmetriát, akkor az extrudálás a legalacsonyabb méterenkénti költséget eredményezi bármely fémformázó eljárás során.
Előző bejegyzés
CNC alumínium extrudálás: folyamat-, költség- és megmunkálási útmutató
Következő bejegyzés
Nincs következő cikk
Cím
No. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang tartomány, Kína
Gyors menü
Iratkozz fel a hírlevélre
Szerzői jog © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Egyedi alumínium extrudálási gyártók

