

Eloxált felületkezelési útmutató: folyamattípusok, bevonatvastagság és minőségellenőrzés
Az eloxált felület nem az alumínium tetejére felvitt réteg. Ez maga az alumínium felület, amelyet elektrokémiai eljárással sűrű oxidfilmmé alakítanak át. Ez azt jelenti, hogy a bevonat nem tud leválni vagy kiválni, mint a festék. Az alumínium profilokat vásárlók számára a praktikus eredmény egy korrózióálló, kopásálló, egyenletes fémes megjelenésű felület, amely évekig kitart.
Az eloxált alumínium megadásakor a kulcsfontosságú döntés nem egyszerűen az eloxálás-e, hanem az, hogy milyen típusú eloxálás felel meg az Ön használati esetének. A dekoratív belső profilhoz más bevonat szükséges, mint a kopásálló hűtőbordákhoz vagy a tengeri minőségű alkatrészekhez. Ha rendelés előtt megérti ezeket a különbségeket, megkímélheti a költséges utómunkálatoktól.
Hogyan működik az eloxálási folyamat
Az eloxálási folyamat elektrolitikus cellát használ. Az alumínium rész anódként, míg egy vezetőképes ellenelektróda katódként szolgál. Mindkettőt savas elektrolit fürdőbe merítik, jellemzően híg kénsavba a legtöbb kereskedelmi alkalmazáshoz.
Amikor egyenáram halad át a cellán, oxigénionok szabadulnak fel az alumínium felületén, és reakcióba lépnek a fémmel, és alumínium-oxidot képeznek. Az oxidréteg befelé és kifelé is nő az eredeti felületről. Ez a növekedési minta az, ami az eloxálást alapvetően különbözteti meg a bevonatolástól vagy festéstől. A bevonat nem egy különálló film, hanem magának az alumíniumnak az átalakulása.
Az oxid szerkezet egy vékony zárórétegből áll az alapnál és egy vastagabb porózus rétegből. A porózus réteg kritikus fontosságú, mert lehetővé teszi, hogy a felület felszívja a színezőanyagokat. Az eloxálási lépés után a pórusokat forró vízzel vagy nikkel-acetáttal lezárják a szín rögzítése és a korrózióállóság javítása érdekében.
A folyamat paraméterei közvetlenül befolyásolják a végső bevonatot. Az áramsűrűség, a fürdő hőmérséklete és az eloxálási idő meghatározza a bevonat vastagságát és keménységét. A 10 mikronos II. típusú bevonat 20-30 percig tarthat, míg a 40-50 mikronos kemény eloxált bevonat több órányi feldolgozási időt igényelhet.
Az eloxált felületek típusai
Krómsavas eloxálás (I. típus)
A krómsavas eloxálás vékony, sűrű, jellemzően 2-5 mikron vastag oxidréteget eredményez. Kiváló korrózióállóságot biztosít az alkatrészméretek minimális változásával. Az I. típust gyakran használják precíziós repülőgép-alkatrészekhez és olyan alkatrészekhez, amelyek szűk tűrést igényelnek. A bevonat kiváló alapozót is képez a későbbi festéshez.
Kénsavas eloxálás (II. típus)
A kénsavas eloxálás az alapértelmezett választás a legtöbb kereskedelmi forgalomban lévő alumíniumprofilhoz. 5-25 mikron vastagságú bevonatot biztosít, és jó egyensúlyt biztosít a korrózióvédelem, a megjelenés és a költségek között. A II-es típusú felületek jól fogadják a festékeket, így ez a dekoratív építészeti felületek előnyben részesített módja, ahol állandó fémes színre van szükség.
Kemény eloxálás (III. típus)
A kemény eloxálást alacsonyabb fürdőhőmérsékleten, általában fagypont körül, és nagyobb áramsűrűséggel végzik. A kapott bevonat 25-50 mikron vastag, felületi keménysége jellemzően a 300-500 HV tartományba esik. Kontextusban a standard II. típusú bevonatok általában 200 és 300 HV közé esnek. A III-as típust nagy kopásnak kitett alkatrészekhez, például hűtőborda-profilokhoz, szivattyúházakhoz és csúszósínekhez írják elő.
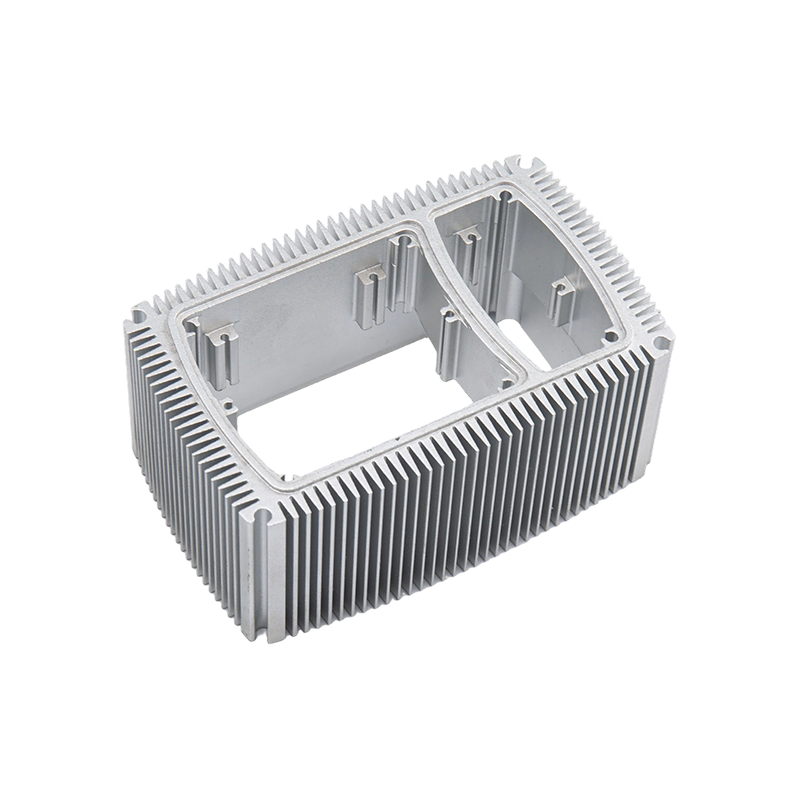
 Kemény eloxálás alumíniumötvözetek számára: vastag, kopásálló bevonat A kemény eloxálás 25–100 µm-es oxidréteget hoz létre 300–600 HV keménységgel, amely ideális az olyan kopásálló alkatrészekhez, mint a hűtőbordák és a csúszósínek. Ez az eljárás olyan alkatrészekhez illeszkedik, amelyek tartósságot igényelnek a szabványos II-es típusú bevonatoknál. Termék megtekintése →
A bevonat vastagságára és teljesítményére vonatkozó előírások
| Írja be | Tipikus vastagság | Felületi keménység | Közös alkalmazások |
|---|---|---|---|
| Írja be I (Chromic) | 2-5 mikron | Alacsonyabb, nem mérhető | Precíziós űrrepülés, menetes alkatrészek |
| Írja be II (Sulfuric) | 5-25 mikron | 200-300 HV | Építészeti, dekorációs, általános profilok |
| Írja be III (Hard) | 25-50 mikron | 300-500 HV | Hűtőbordák, liftprofilok, kopófelületek |
Eloxált vs porszórt alumínium
Az alumíniumprofilok két legelterjedtebb kikészítési módja az eloxálás és a porfestés, de ezek különböző problémákat oldanak meg. A különbség ismerete megelőzi a költséges specifikációs hibákat.
Az eloxálás a fémfelületet oxiddá alakítja. A bevonat magának az alumíniumnak a része, így nem tud lehámozni vagy letörni. Megőrzi természetes fémes megjelenését és nagyon ellenáll az UV-fakulásnak. A fő korlát a porfestékhez képest viszonylag vékony bevonat, ami azt jelenti, hogy nem javítja az ütésállóságot.
A porbevonat általában 60-120 mikron vastag polimerréteget visz fel. Szélesebb színpalettát kínál, és elrejti a felületi hibákat. A porszórt felület azonban az ütés hatására kitörhet, és a polimer réteg idővel kifakulhat vagy krétásodhat erős napfényben.
Kültéri építészeti profiloknál gyakran az eloxálás a jobb választás, mivel az oxidréteg stabil UV-sugárzás hatására, és nem szenved a bevonat tapadási problémáitól. Azoknál az alkatrészeknél, amelyeket zord körülmények között kell kezelni, és vastag védőrétegre van szükség, a porszórt bevonat továbbra is érvényes lehetőség. A gyakorlatban sok gyártó mindkettőt kínálja, így a kivitelezést a telepítési környezethez igazíthatja.
Mit kell megadni eloxált profilok rendelésekor
Az eloxált alumínium profilok rendelése nem csak a színkód kiválasztását jelenti. Számos műszaki részlet befolyásolja a végeredményt, ezért a gyártás előtt meg kell erősíteni a szállítójával.
Az ötvözet kiválasztása az első tényező. A 6000-es sorozatú ötvözetek, különösen a 6063 és 6061, az eloxált építészeti profilok szabványa. Egységes oxidréteget hoznak létre, és következetesen elfogadják a színezékeket. A magasabb réztartalmú ötvözetek, mint például a 2024, nehezebben eloxálhatók, és hajlamosak sötétebb, kevésbé egyenletes bevonatot képezni.
A felület előkészítése fontos. Az extrudálási vonalak és a kezelési nyomok láthatóak maradhatnak az eloxálás után, kivéve, ha a profilt mechanikusan polírozzák vagy homokfúvják az eloxáló fürdő előtt. Ha fényes vagy matt felületre van szükség, ezt egyértelműen jelezze a specifikációjában.
Az extrudálási profil geometriája is befolyásolja az eredményt. Az éles belső sarkok egyenetlen áramot hozhatnak létre, ami a bevonat vastagságának változásához vezet. A megfelelő réssugárral és sima átmenetekkel rendelkező kialakítás egyenletesebb felületet eredményez. Erről bővebben az alumínium extrudálási folyamatáról és az ötvözetekkel kapcsolatos szempontokról szóló áttekintésünkben olvashat.
A szín- és tömítési követelményeket kifejezetten meg kell határozni. A tiszta vagy természetes felületek a fém tónusát jelzik, míg a festett felületeket színhivatkozási számmal kell megadni. A tömítést általában forró vízzel vagy nikkel-acetáttal végzik. A jól záródó bevonat ellenáll a foltosodásnak és jobb korrózióállóságot biztosít. A kemény eloxált alkatrészeknél a tömítést néha elhagyják a maximális keménység megőrzése érdekében, de ez egy kompromisszum, amelyet meg kell beszélni a szállítóval.
Végül határozza meg a bevonat vastagságát. A belső dekorációs profilokhoz általában 8-15 mikron szükséges. A külső építészeti profilokat 20-25 mikronban kell megadni. Az erősen kopó alkatrészekhez 40 mikron vagy több lehet. Ezek a számok közvetlenül befolyásolják a költségeket és az átfutási időt, ezért legyen pontos.
Ahol az eloxált felületek biztosítják a legtöbb értéket
Az eloxált felületek akkor nyújtják a legnagyobb előnyt, ha az alumíniumprofil nedvesség, mechanikai kopás és UV-sugárzás kombinációjával néz szembe.
A felvonóalkalmazásokban nagy szilárdságú eloxált kabinprofilokat írnak elő, mivel a felület ellenáll az állandó érintkezésnek és a gyakori tisztításnak. Az eloxált réteg megakadályozza a fehér oxidos elszíneződést, amely gyakran megjelenik a kezeletlen alumíniumon nedves környezetben.
 Nagy szilárdságú eloxált alumínium profilok felvonókocsikhoz A 6063/6061 ötvözetből, T5-ös temperálással készült profilok szerkezeti merevséget és karcállóságot biztosítanak. Az eloxált felület megakadályozza a foltosodást és csökkenti a karbantartást nedves, nagy igénybevételt jelentő liftkörnyezetben. Termék megtekintése →
A hűtőbordáknál az eloxálás funkcionális célt szolgál. Az oxidréteg elektromosan szigetelő, ami lehetővé teszi, hogy a hűtőborda további szigetelőszalag nélkül érintkezzen az elektronikus alkatrészekkel. Ugyanakkor az eloxált felület hatékonyabban sugározza ki a hőt, mint a csupasz alumínium, javítva az általános hőteljesítményt.
 Eloxált alumínium extrudálások különböző színekben és felületekben Ezüst, fekete, bronz, pezsgő és egyedi színekben kapható, AA10-től AA25-ig terjedő eloxálási vastagsággal. Alkalmas konyhai eszközökhöz és zuhanykabinokhoz, a felület tartós és könnyen tisztítható. Termék megtekintése →
A konyhai eszközök és a zuhanykabinprofilok hasonló módon eloxálása előnyös. A felület könnyen tisztítható, és nem korrodálódik ismételt vízzel, tisztítószerekkel vagy élelmiszerekkel való érintkezés után. A színes eloxált zuhanyprofilok évről évre megőrzik egységes megjelenésüket, mivel a festék az oxidrétegbe ágyazódik be, nem pedig egy felületi filmbe.
A konyhai eszközöknél a matt, magas hőmérsékletnek ellenálló eloxált felület csökkenti az élelmiszerek leragadásának kockázatát és leegyszerűsíti a mosást. Ezen gyakorlati előnyök miatt az eloxált felületek alapfelszereltségnek számítanak azokban a termékekben, ahol a higiénia és a tartósság számít.
Előző bejegyzés
Alumínium szerkezet napelemes felszereléshez: gyakorlati anyagútmutató és kiválasztási tippek
Következő bejegyzés
Alumínium eloxáló színek: lehetőségek, határértékek és helyes megadásuk
Cím
No. 18, Industrial Park, Yanghua Village, Nanxun Town, Nanxun District, Huzhou City, Zhejiang tartomány, Kína
Gyors menü
Iratkozz fel a hírlevélre
Szerzői jog © Huzhou Yindu Aluminum Technology Co. , Ltd. Rights Reserved.
 Egyedi alumínium extrudálási gyártók

